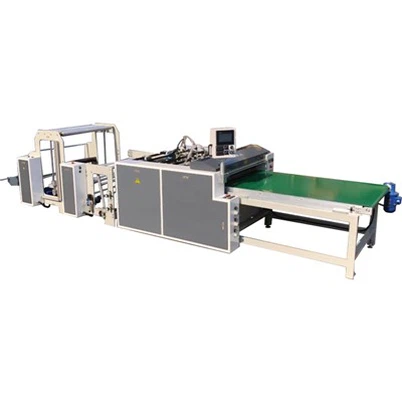
Kvikmyndaskurðar- og spólunarvél
Jiuyi Machine framleiðir iðnaðarfilmuskurðar- og afturspólunarkerfi sem eru hönnuð fyrir háhraða umbreytingu á sveigjanlegum umbúðum, hindrunarfilmum og tæknilegum lagskiptum. Vélin höndlar móðurrúllur allt að 2000 mm á breidd og 800 mm í þvermál, vinnslumæla á bilinu 12 um BOPP til 150 um þunga -PE.
Lýsing
Jiuyi Machine framleiðir iðnaðarfilmuskurðar- og afturspólunarkerfi sem eru hönnuð fyrir háhraða umbreytingu á sveigjanlegum umbúðum, hindrunarfilmum og tæknilegum lagskiptum. Vélin höndlar móðurrúllur allt að 2000 mm á breidd og 800 mm í þvermál, vinnslumæla á bilinu 12 um BOPP til 150 um þunga -PE.
Sérhver eining samþættir lokaða-lykkjuspennustýringu, nákvæmni-leiðarrúllur úr járnblendi stáli og einingaskurðarkerfi (rakvél, klippa og skorið skorið) til að útrýma brúnum, sjónauka og aflögun efnis á allt að 500 m/mín. Þessar vélar eru hannaðar fyrir stöðuga-vinnu í mikilli-afköstumbreytingarverksmiðjum, þessar vélar brúa bilið milli mikillar burðarvirkisstífleika og ör-umburðarlyndis.
Tæknilýsing
|
Tæknileg færibreyta |
Staðlað forskriftarsvið |
Sérstillingarvalkostir |
|
Hámark Vefbreidd |
1300 mm / 1600 mm / 1800 mm |
Allt að 2500 mm |
|
Hámark Slakaðu á þvermál |
800 mm |
Allt að 1000 mm (skaftlaust vökvaálag) |
|
Hámark Spóla til baka þvermál |
600 mm |
Allt að 800 mm |
|
Min. Slitbreidd |
30 mm |
20 mm (sérhæfðir blaðhaldarar) |
|
Vélrænn hraði |
400 m/mín |
500 m/mín. - 600 m/mín |
|
Nákvæmni í skurði |
+/- 0.1 mm |
+/- 0.05 mm (optical edge guide) |
|
Slakaðu á spennustjórnun |
PLC lokað-lykkja með pneumatic bremsa / hleðsluklefa |
Siemens / Mitsubishi servo bremsa samþætting |
|
Spóla til baka spennustjórnun |
Tvöfaldur servó mótorar með sjálfvirkri taper spennu |
Óháður fjöl-mótor drif á hverja stöð |
|
Aðaldrif mótor |
AC vektor mótor (11 kW - 22 kW) |
Varanlegur segull samstilltur mótor |
|
Aflgjafi |
380V, 3-fasa, 50Hz / 60Hz |
Sérsniðin samkvæmt svæðisbundnum rafstöðlum |
Kostir vöru
Lokað-spennustöðugleiki í lykkju:Spennuspennan er stöðugt fylgst með af-nákvæmni hleðslufrumum og stjórnað með PLC reikniritum, sem kemur í veg fyrir lengingu á vefnum og efnisháls þegar keyrt er á há-háli undirlag eins og CPP og LDPE.
Tilbakaspólun á núningsskafti:Einstakir núningshringir á tvíhliða afturspólunarskaftinu jafna upp mælibreytingar á breiðum móðurrúllum, tryggja einsleitan rúlluþéttleika og koma í veg fyrir lausar vafningar eða kjarnarennun á fullbúnum rúllum.
Stíft steypt-járnundirvagn:Aðalveggplötur eru steyptar úr Meehanite járni með mikilli-þéttleika, háð fjöl-þrepa streitu-afléttun og titringslosun (VSR) til að koma í veg fyrir leifar af ör-álagi, og eru unnar á CNC gólfborunarmylla til að viðhalda jöfnun við hámarksálag og raka hraða hár{{4}.
Pneumatic Waste Edge Management:Innbyggðir hliðar-snyrtingarvélar eða háhraða venturi sogblásarar fanga og þétta kantræmur stöðugt og koma í veg fyrir framleiðslu flöskuhálsa af völdum lausrar flækju.
Uppsetningarkröfur
Grunn- og gólfhleðsla:Krefst járnbentri steypu með lágmarksþykkt 150 mm og hæðarþol innan 2 mm þvert á fótspor vélarinnar til að koma í veg fyrir snúning grind við háhraða-hröðun.
Veitutengingar:
Aðalrafmagn:380V/440V, 3-fasa, 50/60Hz (stöðugt framboð krafist; mælt með spennujafnara fyrir sveiflur sem fara yfir +/- 10%).
Pneumatic framboð:Hreint, þurrt þjappað loft við 0,6 MPa til 0,8 MPa með lágmarksrennsli 0,5 m3/mín fyrir bremsur, kúplingar og hnífastillingu.
Umhverfisskilyrði:Notkunarhitastig á bilinu 10 gráður til 40 gráður og rakastig undir 85% (ekki-þéttandi). Haltu uppsetningarsvæðinu lausu við ætandi efnagufur og of mikið ryk í loftinu.
Úthreinsun rýmis:Haltu að lágmarki 1,5 metra fjarlægð í kringum jaðar vélarinnar til að hlaða hráefni, útdráttur fullunnar rúllu og aðgang að reglubundnu viðhaldi.
Umsóknir
Sveigjanlegar matarumbúðir:Rifjandi fjöl-laga hindrunarlagskipt (PET/PE, BOPP/CPP, álpappírsbyggingar) sem notaðar eru fyrir uppistandandi-poka, lofttæma innsiglipoka og snakk umbúðir.
Iðnaðar- og tæknikvikmyndir:Að breyta losunarfóðrum, hlífðarlímböndum, ljósfilmum og þéttafilmum sem krefjast núll-mengunarraufbrúna.
Umbreyting merkimiða og pappírs:Vinnsla sjálflímandi pappírs, hitapappírsrúlla og ó-ofinn dúkur fyrir flutninga- og merkimiðaprentun-.
Hreinlætis- og læknisfræðileg undirlag:Slitandi PE filmur sem andar, ó-ofin bakplötur og teygjanlegt lagskipt sem notað er í hreinlætisvörur og lækningaumbúðir.
OEM & ODM sérsniðin
Unwind Stillingar:Uppfærðu úr venjulegum skaftuðum pneumatic loftsköftum í skaftlausa vökvakerfis-gólfstóla, sem útilokar háð krana fyrir móðurrúllur sem vega allt að 1500 kg.
Vefleiðsögukerfi (EPC):Samþætting úthljóðs-, innrauðra eða CCD-kant-/línuskynjara með línulegum stýribúnaði með mikilli-svörun til að viðhalda hliðarvefrakningu innan +/- 0.1 mm.
Laser kjarna staðsetning:Valfrjáls leysirbendingarkerfi fyrir ofan hæðina varpa nákvæmum staðsetningarhnitum kjarna á afturspólunarskafta, sem dregur úr uppsetningarvillum stjórnanda meðan á fjöl-lotu runum stendur.
Sjálfvirkni uppfærsla:Full samþætting við sjálfvirka affermingarvagna eftir strauminn, vélfærastýrða kjarnahleðslu og sjálfvirka hnífastillingu (AKP) einingar í gegnum Siemens HMI og PLC arkitektúr.
Gæðaeftirlit
Staðfesting hráefnis:Ultrasonic prófun og hörku skoðun eru framkvæmd á öllum svikin stál aðal stokka og drifhluti fyrir CNC vinnslu. Djúpfrystimeðferð er beitt á mikla-snúningsíhluti til að umbreyta austeníti algjörlega og tryggja víddarstöðugleika.
Dynamic Balancing:Allar háhraða lausagangsrúllur, stýrirúllur og aðaltromlur gangast undir kraftmikla jafnvægisstillingu samkvæmt ISO 1940 G2.5 til að koma í veg fyrir titring á hraða sem fer yfir 400 m/mín.
Rafmagnssamsetningarstaðlar:Stjórnskápar eru tengdir nákvæmlega í samræmi við CE/UL tilskipanir, nota tengiklemma, tölulega víramerkingu og vörumerki rafmagnsrofabúnaðar (Schneider, Siemens, Omron) fest í ryk-lokuðum girðingum.
Verksmiðjuviðurkenningarprófun (FAT):Sérhver vél gengst undir lögboðna 72-stunda samfellda prufukeyrslu á 400 m/mín. með því að nota sýnishorn frá viðskiptavinum (eins og 12 um BOPP) á framleiðslustöðinni, sem sýnir núll sjónauka eða netflakk. Spennusvörun, hreinleiki brúna og víddarnákvæmni (+/- 0.1 mm) er að fullu skráð í formlegri prófunarskýrslu sem fylgir með sendingunni.
Pökkun og útflutningur
Tæringarvörn:Ólakkaðir málmfletir eru húðaðir með -tæringarfitu og innsiglaðir í lofttæmi-pakkuðum VCI (Volatile Corrosion Inhibitor) þynnuhindranir til að standast langvarandi hafflutninga og sjávarumhverfi með miklum-rakastigi.
Smíði rimla:Inni í hita-meðhöndluðum útflutnings-krosviðarkössum í samræmi við ISPM 15 staðla. Innri burðarvirki festir vélarbotninn til að koma í veg fyrir tilfærslu meðan á flutningi stendur.
Skjalapakki:Hver sending inniheldur líkamleg og stafræn afrit af ensku notkunarhandbókinni, rafmagnsteikningarmyndir, öryggisafrit af PLC forritum, vökva-/loftrásarskýringarmyndir og yfirgripsmikinn varahlutaskrá.
Algengar spurningar
Sp.: Hvernig höndlar vélin viðkvæmar filmur sem teygjast auðveldlega undir spennu?
Svar: Vélin notar lokaða-lykkju spennustjórnunarkerfi sem knúið er áfram af lágri-tregðuhleðslufrumum og servó-knúnum afspólunar-/tilbakastöðvum. Þessi uppsetning viðheldur stöðugri vefspennu óháð minnkun rúlluþvermáls, sem kemur í veg fyrir lengingu eða hálsmál á viðkvæmum undirlagi eins og CPP og PE sem andar.
Sp .: Hver er lágmarks rifbreidd sem hægt er að ná?
A: Staðlaðar klippihnífahaldarar ná að lágmarki 30 mm rifbreidd. Fyrir mjórri ræmur niður í 15 mm er hægt að stilla sérhæfða þrönga-breidd bilhringa og rakvélarblaðasamstæður sé þess óskað.
Sp.: Hvaða vörumerki rafmagns- og pneumatic íhluta eru notuð?
A: Iðnaðaríhlutir sem eru fengnir á heimsvísu tryggja staðbundið aðgengi að endurnýjun, þar á meðal Siemens/Mitsubishi PLC og HMI, Yaskawa/Schneider servó drif og mótora, Festo/SMC pneumatic strokka og NSK/SKF legur.
Sp.: Hvernig meðhöndlar þú þjónustu eftir-sölu, fjarlægu bilanaleit og varahlutabirgðir?
A: Fjargreining allan sólarhringinn starfar með öruggum VPN-einingum sem eru samþættar í Siemens HMI/PLC arkitektúr. Alþjóðleg skrá yfir-slitavarahluti (svo sem loftþéttingar, blaðhaldara og núningshringa) er send í gegnum DHL/FedEx innan 48 klukkustunda til að lágmarka stöðvun verksmiðjunnar.
Sp.: Hver er staðall framleiðslu- og afhendingartími?
A: Hefðbundnar vélagerðir þurfa 45 til 60 daga frá móttöku innborgunar og tæknilegrar afritunar-. Mjög sérsniðnar stillingar með sjálfvirkri hnífsstillingu eða skaftlausri afsnúningu þurfa 75 til 90 daga.
maq per Qat: filmur slitting og spóla vél, Kína filmur slitting og spóla vél framleiðendur, birgja, verksmiðju
Hringdu í okkur
Þér gæti einnig líkað